Guida pratica alla separazione controllata, ai limiti dei materiali e alla verifica
Di VANESEN | Blog tecnico | Incollaggio ottico
La rimozione di una pellicola funzionale in PET da un pannello touch incollato con OCA richiede il controllo dell’interfaccia di separazione, del supporto del pannello e della forza di distacco. L’obiettivo è quello di rimuovere contemporaneamente la pellicola in PET e l’adesivo otticamente trasparente (OCA), preservando al contempo il pannello touch (TP), compresi il sensore a pellicola e il circuito stampato flessibile (FPC). Una separazione pulita da sola non è sufficiente: il pannello deve superare l’ispezione e i controlli funzionali prima di poter essere riutilizzato.
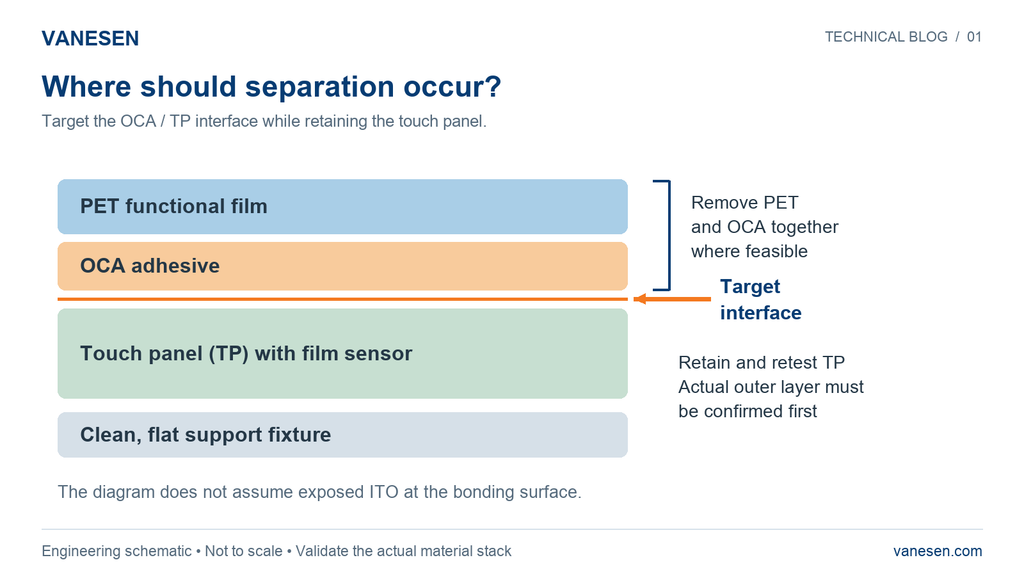
Figura 1. La separazione prevista avviene all’interfaccia OCA/TP. Prima di procedere alla prova è necessario identificare la superficie effettiva del TP e la struttura interna del sensore.
Perché la composizione dei materiali è importante
L’OCA può essere incollato al vetro di copertura, al PET con uno strato conduttivo di ossido di indio e stagno (ITO), a un rivestimento duro o a un’altra superficie. L’interfaccia esposta non può essere dedotta dal nome “pannello tattile”. L'allungamento locale, la flessione del pannello o la separazione degli strati possono compromettere le tracce conduttive, le pellicole sensoriali e il collegamento FPC. La rottura dell’adesivo può inoltre lasciare residui sulla superficie di fissaggio.
Cosa ha verificato VANESEN
Nel corso di ripetuti cicli di produzione su strutture di materiale convalidate, VANESEN ha riscontrato che la separazione controllata risulta efficace senza compromettere il normale funzionamento del TP né danneggiare il film conduttivo ITO superficiale, purché vengano rispettati i requisiti operativi stabiliti. Tale esperienza si applica alle strutture e alle condizioni verificate. Non costituisce tuttavia un processo universale valido per ogni combinazione di TP, OCA o PET.
Nel caso di una nuova combinazione di materiali, considerate il processo come una prova ingegneristica. Utilizzate innanzitutto pezzi di scarto o campioni specifici. Non è possibile garantire in anticipo l’assenza totale di danni e di residui.
Come affrontare una separazione concordata
Iniziare registrando le condizioni del pannello e stabilendo un valore di riferimento. Utilizzare quindi un dispositivo di fissaggio che sostenga il pannello su tutta la sua superficie e consenta di osservare e misurare il comportamento di distacco.
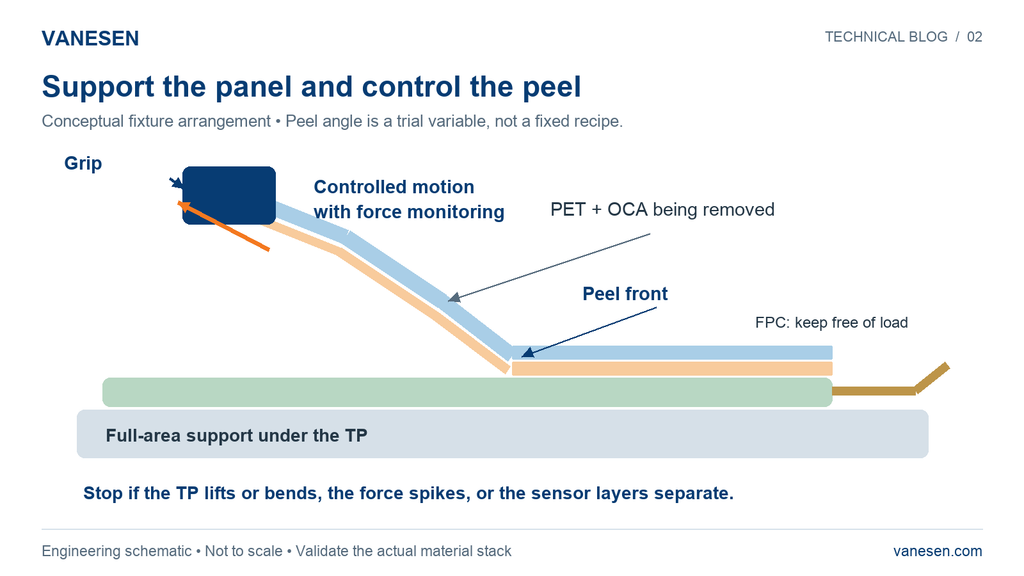
Figura 2. Il supporto su tutta l’area e il monitoraggio del movimento aiutano a controllare la prova. La direzione di pelatura indicata è puramente illustrativa e non corrisponde a un angolo prestabilito.
1. Registrare i valori di riferimento. Fotografare il gruppo e registrare il numero di lotto, la data di incollaggio, il grado e lo spessore dell’OCA. Verificare l’aspetto, la risposta al tocco, la resistenza dei canali accessibili e le condizioni dell’FPC prima di procedere alla rilavorazione.
2. Sostenere l'intero pannello. Utilizzare un supporto pulito e piano. Evitare campate non sostenute e impronte locali dovute a vuoti di vuoto che potrebbero deformare o allungare il sensore a pellicola. Verificare l’idoneità del supporto stesso prima di valutare il processo di distacco.
3. Inizia evitando le parti delicate. Su un bordo lontano dall'FPC e dalle piste critiche, utilizzare uno strumento non metallico per sollevare leggermente il tutto. Verificare se il PET e l'OCA si staccano insieme dal TP.
4. Controllare e misurare la buccia. Afferrare il PET e utilizzare un dispositivo di fissaggio con monitoraggio della forza per esercitare una trazione a velocità controllata. Mantenere il fronte di distacco il più dritto possibile e registrare la forza in funzione dello spostamento. Controllare la presenza di particelle e le cariche elettrostatiche durante la separazione.
5. Fermati al primo segnale anomalo. Interrompere l'operazione se il TP si solleva o si piega in modo visibile, gli strati del sensore si separano, la forza di distacco aumenta improvvisamente, l'adesivo si strappa, l'FPC subisce un carico o compaiono anomalie nello strato conduttivo. Verificare la situazione prima di proseguire.
6. Effettuare un nuovo test prima di valutare il riutilizzo. Ispezionare il pannello conservato, i residui di adesivo, i tracciati e l’FPC. Eseguire i test di funzionalità touch su tutta la superficie e i controlli elettrici e di affidabilità previsti dal progetto.
Definire un intervallo di prova anziché una ricetta fissa
Le condizioni riportate di seguito costituiscono punti di partenza indicativi tratti dal progetto tecnico. Confrontare i risultati ottenuti sui materiali effettivi; non dare per scontato che uno stacco più lento o un angolo particolare causino sempre meno danni. Stabilire la forza ammissibile sulla base della struttura del pannello e dei risultati delle prove. Senza tali dati, non è giustificato fissare un limite universale espresso in N o N/cm.
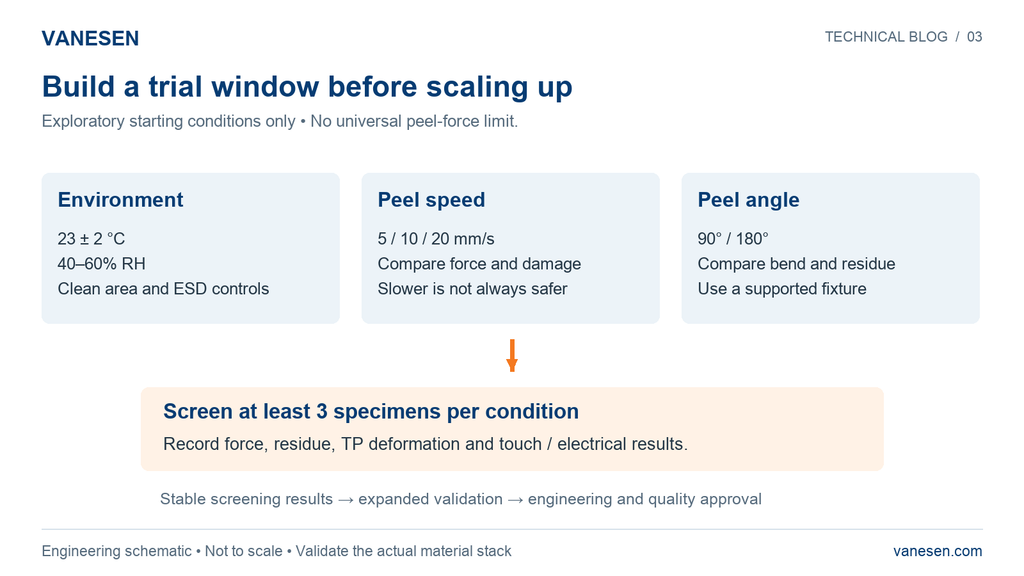
Figura 3. Si tratta di punti di partenza per lo screening dei campioni, non di configurazioni di produzione validate né di un piano di qualificazione statistica.
Le condizioni iniziali di prova sono 23 ± 2 °C e 40–60% di umidità relativa, con velocità di distacco di 5, 10 e 20 mm/s e angoli di 90° e 180°. Mantenere condizioni di lavoro pulite, adottare misure di controllo ESD e garantire il supporto su tutta la superficie del pannello.
Cosa registrare in ciascuna prova
Registrare la forza media, la forza di picco, la variazione di forza, l’area o la percentuale di OCA residua, la deformazione del TP, i guasti di contatto e la resa di rilavorazione. Utilizzare definizioni e metodi di ispezione coerenti in modo da poter confrontare le diverse condizioni. Almeno tre provini per ciascuna condizione forniscono solo una valutazione iniziale. Ampliare la validazione una volta ottenuti risultati stabili; questo numero di provini non dimostra l’affidabilità della produzione.
Il riscaldamento e il congelamento richiedono una convalida separata
Iniziare con prove a temperatura ambiente. Se la separazione risulta instabile, acquisire i dati relativi ai materiali OCA e TP prima di valutare un leggero riscaldamento. Verificarne l’effetto sulla forza di distacco, sui residui e sulle prestazioni elettriche. Non adottare l’intervallo di temperatura compreso tra 60 e 80 °C come finestra di processo predefinita.
Il congelamento non è il metodo di partenza consigliato in questo piano. Le basse temperature modificano il comportamento dell’adesivo e la risposta dipende dalla formulazione del materiale e dalla composizione dello strato. Una temperatura inadeguata, un tempo di esposizione errato o una rimozione impropria possono compromettere il sensore, la pellicola conduttiva o l’FPC. Verificare la compatibilità e il funzionamento prima di applicare un processo a freddo ai componenti di produzione.
Prodotti chimici per la rimozione di adesivi conformi ai requisiti
Qualsiasi solvente utilizzato per rimuovere i residui di adesivo richiede verifiche di compatibilità separate con PET, ITO, rivestimenti duri, inchiostri e adesivi FPC. Non immergere il TP in un solvente non convalidato. La presenza di residui che non possono essere rimossi nell’ambito del processo approvato costituisce un motivo per trattenere il componente in attesa di una revisione tecnica.
Verificare il pannello tattile prima della consegna
Valutare il pannello rielaborato rispetto ai requisiti originali del prodotto e al suo valore di riferimento registrato. La decisione relativa al rilascio deve tenere conto delle prestazioni elettriche e tattili, oltre che dell’aspetto estetico.
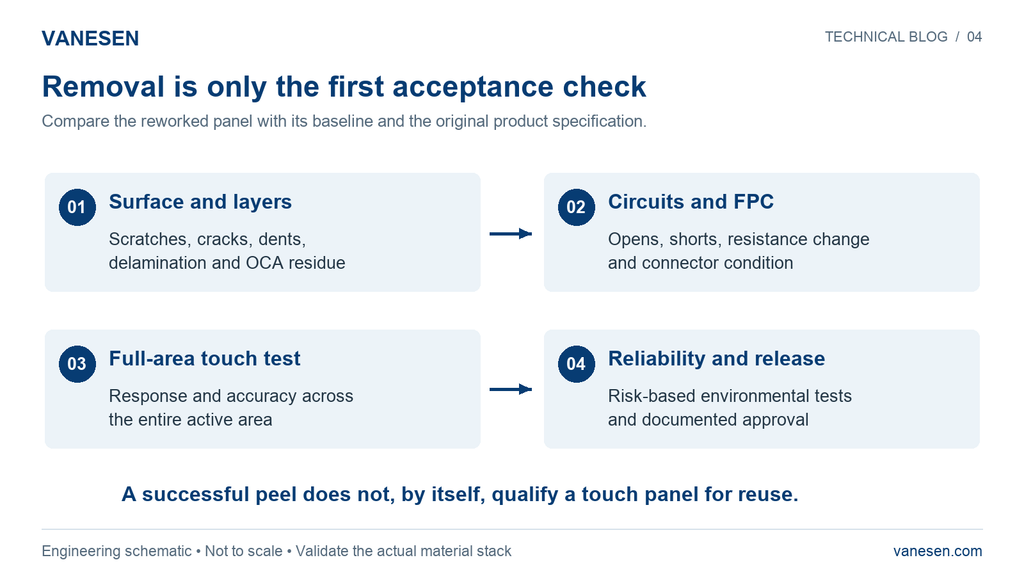
Figura 4. Il riutilizzo dipende dall'ispezione e dalla verifica funzionale, seguite dalla necessaria revisione dell'affidabilità e dall'approvazione.
Verificare la presenza di graffi, crepe, ammaccature, delaminazione e residui inaccettabili. Verificare l'assenza di circuiti aperti o cortocircuiti e di variazioni di resistenza al di fuori delle specifiche del prodotto. Verificare la risposta al tocco e la precisione su tutta l'area attiva e ispezionare l'FPC per individuare eventuali allentamenti, fratture o segni di sollecitazioni anomale.
Il reparto tecnico e quello qualità devono stabilire i test ambientali o di durata necessari in base al rischio di rilavorazione e alle esigenze del cliente, per poi approvare il rilascio sulla base dei risultati documentati. La convalida del primo pezzo, il monitoraggio del processo e l’ispezione post-rilavorazione rimangono necessari anche quando il metodo ha dato buoni risultati in un progetto precedente.
Informazioni necessarie prima della fase di sperimentazione di un progetto
- Superficie esterna del TP, spessore totale, struttura del sensore (ad esempio G+F o G+FF), posizione dell'FPC e flessione o deformazione ammesse.
- Produttore dell'OCA, tipo, spessore, tempo di incollaggio, condizioni di polimerizzazione o invecchiamento (ove applicabile) e istruzioni del fornitore per eventuali ritocchi.
- Spessore del film in PET, trattamento superficiale e dettagli relativi al rivestimento.
- Se il TP verrà nuovamente incollato, oltre ai requisiti di ispezione e accettazione da parte del cliente.
Qualsiasi modifica alla struttura del TP, al trattamento superficiale dell’ITO, al tipo o allo spessore dell’OCA, al materiale PET o alle condizioni di distacco richiede una nuova convalida. Non estendere un processo approvato a una combinazione non verificata senza l’approvazione dei reparti di ingegneria e qualità.
Discuti la tua soluzione di visualizzazione con VANESEN
Condividi con VANESEN la struttura dei tuoi strati, i dettagli sui materiali e gli obiettivi di rielaborazione, per discutere della revisione tecnica necessaria per il tuo assemblaggio. Per ulteriori indicazioni in merito, leggi gli articoli “Che cos’è l’incollaggio ottico?” e “Integrazione dei display per HMI industriali” sul nostro blog tecnico.
Che cos’è l’incollaggio ottico? | Integrazione dei display per HMI industriali | Parla del tuo progetto
Una risposta