Ein praktischer Leitfaden zu kontrollierter Trennung, Materialgrenzen und Überprüfung
Von VANESEN | Technischer Blog | Optisches Verkleben
Das Entfernen einer PET-Funktionsfolie von einem OCA-verklebten Touchpanel erfordert die Kontrolle der Trenngrenze, der Panel-Abstützung und der Abziehkraft. Ziel ist es, die PET-Folie und den optisch klaren Klebstoff (OCA) gemeinsam zu entfernen und dabei das Touchpanel (TP) einschließlich seines Foliensensors und der flexiblen Leiterplatte (FPC) zu schonen. Eine saubere Trennung allein reicht nicht aus: Das Panel muss vor der Wiederverwendung eine Inspektion und Funktionsprüfungen bestehen.
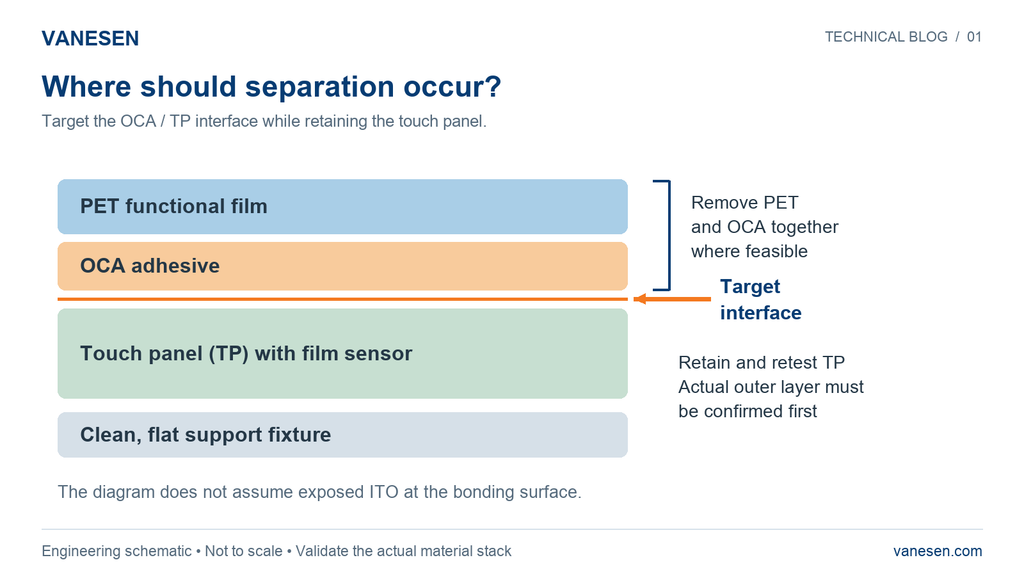
Abbildung 1. Die beabsichtigte Trennung erfolgt an der Schnittstelle zwischen OCA und TP. Die tatsächliche TP-Oberfläche und der interne Senseraufbau müssen vor der Prüfung ermittelt werden.
Warum die Materialschichtung wichtig ist
Das OCA kann mit Deckglas, PET mit einer leitfähigen Indium-Zinn-Oxid-Schicht (ITO), einer Hartbeschichtung oder einer anderen Oberfläche verbunden werden. Die freiliegende Schnittstelle lässt sich nicht aus der Bezeichnung “Touchpanel” ableiten. Lokale Dehnung, Verbiegen des Panels oder eine Schichtablösung können die Leiterbahnen, Sensorfolien und die FPC-Verbindung beeinträchtigen. Beim Ablösen des Klebstoffs können zudem Rückstände auf der verbleibenden Oberfläche zurückbleiben.
Was VANESEN überprüft hat
Bei wiederholten Produktionsvorgängen mit validierten Materialstrukturen hat VANESEN festgestellt, dass eine kontrollierte Trennung wirksam ist, ohne die normale Funktion des Touchpanels zu beeinträchtigen oder die leitfähige ITO-Oberflächenbeschichtung zu beschädigen, sofern die festgelegten Betriebsanforderungen eingehalten werden. Diese Erfahrung gilt für die genannten verifizierten Strukturen und Bedingungen. Sie stellt keinen universellen Prozess für jede Kombination aus Touchpanel, OCA und PET dar.
Behandeln Sie den Prozess bei einer neuen Materialkombination als technischen Versuch. Verwenden Sie zunächst Ausschussteile oder speziell dafür vorgesehene Proben. Es kann nicht im Voraus garantiert werden, dass keinerlei Schäden oder Rückstände entstehen.
Wie man eine kontrollierte Trennung angeht
Erfassen Sie zunächst den Zustand der Platte und legen Sie einen Ausgangswert fest. Verwenden Sie anschließend eine Vorrichtung, die die Platte über ihre gesamte Fläche abstützt und es ermöglicht, das Ablöseverhalten zu beobachten und zu messen.
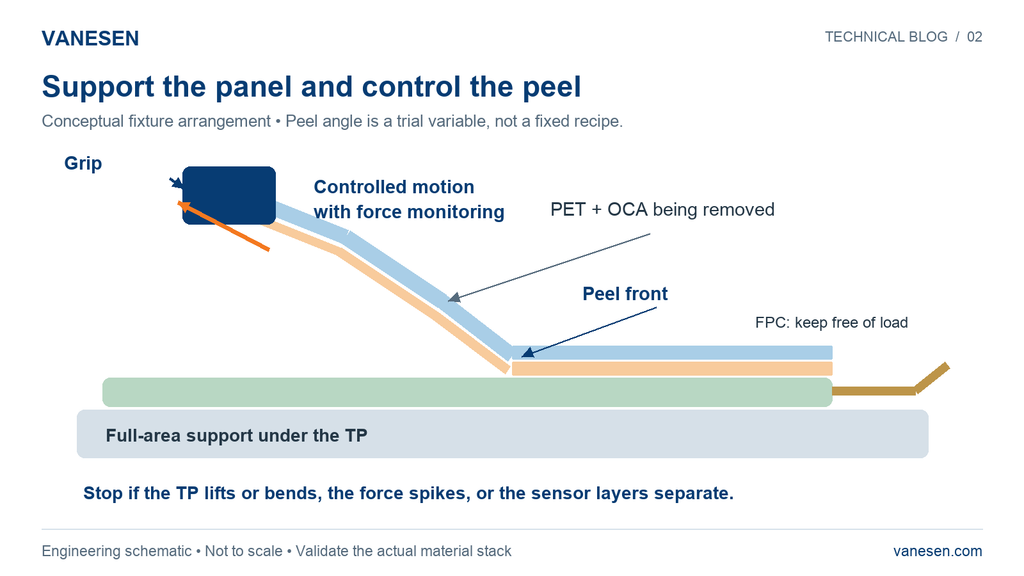
Abbildung 2. Eine flächendeckende Abstützung und die Überwachung der Bewegung tragen zur Kontrolle des Versuchs bei. Die eingezeichnete Abziehrichtung dient nur zur Veranschaulichung und stellt keinen vorgeschriebenen Winkel dar.
1. Erfassen Sie den Ausgangswert. Fotografieren Sie die Baugruppe und halten Sie deren Chargennummer, das Verklebungsdatum, die OCA-Qualität und die Dicke fest. Überprüfen Sie vor der Nachbearbeitung das Aussehen, die Berührungsempfindlichkeit, den Widerstand der zugänglichen Leiterbahnen und den Zustand der FPC.
2. Stützen Sie die gesamte Platte. Verwenden Sie eine saubere, ebene Halterung. Vermeiden Sie nicht abgestützte Spannweiten und lokale Vakuumlöcher, die einen Filmsensor verformen oder dehnen könnten. Überprüfen Sie die Halterung selbst, bevor Sie den Abziehvorgang bewerten.
3. Beginnen Sie nicht bei sensiblen Elementen. Führen Sie an einer Kante, die vom FPC und den kritischen Leiterbahnen entfernt ist, mit einem nichtmetallischen Werkzeug einen kleinen ersten Anhebevorgang durch. Prüfen Sie, ob sich PET und OCA gemeinsam vom TP ablösen lassen.
4. Die Schale kontrollieren und vermessen. Halten Sie das PET fest und verwenden Sie eine Vorrichtung mit Kraftmessung, um mit kontrollierter Geschwindigkeit zu ziehen. Halten Sie die Abziehkante so gerade wie möglich und zeichnen Sie die Kraft in Abhängigkeit vom Weg auf. Achten Sie während des Trennvorgangs auf Partikel und elektrostatische Aufladung.
5. Halten Sie beim ersten Anzeichen einer Störung an. Halten Sie an, wenn sich das TP sichtbar anhebt oder verbiegt, sich die Sensorschichten voneinander lösen, die Abziehkraft plötzlich ansteigt, der Klebstoff reißt, die FPC belastet wird oder Anomalien in der leitfähigen Schicht auftreten. Untersuchen Sie die Ursache, bevor Sie fortfahren.
6. Vor einer möglichen Wiederverwendung erneut prüfen. Überprüfen Sie die zurückbehaltene Platte, Klebereste, Spuren und das FPC. Führen Sie eine flächendeckende Touch-Prüfung sowie die für das Projekt erforderlichen elektrischen und Zuverlässigkeitsprüfungen durch.
Legen Sie lieber ein Testfenster fest als ein festes Rezept
Die folgenden Bedingungen sind vorläufige Ausgangspunkte aus dem technischen Konzept. Vergleichen Sie die Ergebnisse mit den tatsächlichen Materialien; gehen Sie nicht davon aus, dass ein langsameres Ablösen oder ein bestimmter Winkel immer zu geringeren Schäden führt. Legen Sie die zulässige Kraft anhand der Plattenkonstruktion und der Testergebnisse fest. Ein allgemeiner Grenzwert in N oder N/cm ist ohne diese Daten nicht gerechtfertigt.
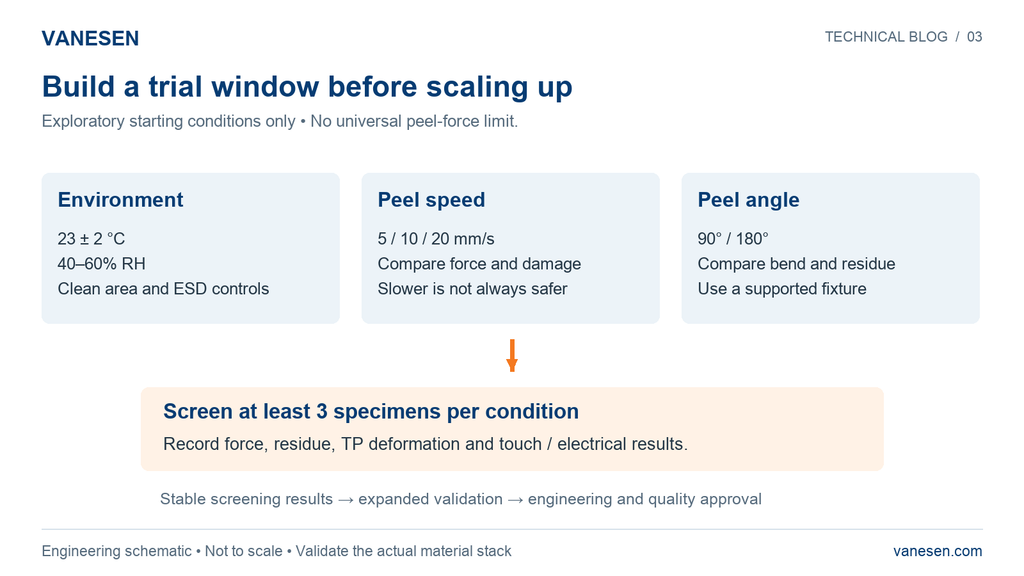
Abbildung 3. Hierbei handelt es sich um Ausgangspunkte für das Proben-Screening, nicht um validierte Produktionsbedingungen oder einen statistischen Qualifizierungsplan.
Die anfänglichen Testbedingungen betragen 23 ± 2 °C und 40–60% relative Luftfeuchtigkeit, bei Abziehgeschwindigkeiten von 5, 10 und 20 mm/s sowie Winkeln von 90° und 180°. Achten Sie auf saubere Arbeitsbedingungen, ESD-Maßnahmen und eine flächendeckende Abstützung der Platten.
Was ist bei jedem Versuch zu erfassen?
Erfassen Sie die durchschnittliche Kraft, die Spitzenkraft, die Kraftschwankungen, die Fläche oder den Anteil der verbleibenden OCA, die TP-Verformung, Berührungsfehler und die Nacharbeitsausbeute. Verwenden Sie einheitliche Definitionen und Prüfverfahren, damit die Bedingungen miteinander verglichen werden können. Mindestens drei Prüfkörper pro Bedingung dienen lediglich einer ersten Vorauswahl. Erweitern Sie die Validierung, sobald stabile Ergebnisse vorliegen; diese Probenanzahl ist kein Nachweis für die Produktionszuverlässigkeit.
Erhitzen und Einfrieren erfordern eine separate Validierung
Beginnen Sie mit Versuchen bei Raumtemperatur. Sollte die Trennung instabil sein, beschaffen Sie sich die Materialdaten für OCA und TP, bevor Sie eine leichte Erwärmung in Betracht ziehen. Prüfen Sie deren Auswirkungen auf die Abziehkraft, den Rückstand und die elektrischen Eigenschaften. Legen Sie 60–80 °C nicht als Standard-Prozessfenster fest.
Das Einfrieren ist in diesem Plan nicht die bevorzugte Vorgehensweise. Niedrige Temperaturen verändern das Verhalten des Klebstoffs, und die Reaktion hängt von der Materialzusammensetzung und dem Schichtaufbau ab. Ungeeignete Temperaturen, Einwirkzeiten oder Ablöseverfahren können den Sensor, die leitfähige Folie oder die flexible Leiterplatte beeinträchtigen. Überprüfen Sie die Kompatibilität und Funktion, bevor Sie bei Serienteilen ein Kaltverfahren anwenden.
Chemikalien zur Entfernung von Klebstoffen qualifizieren
Jedes Lösungsmittel, das zur Entfernung von Klebstoffresten verwendet wird, muss separat auf Verträglichkeit mit PET, ITO, Hartbeschichtungen, Druckfarben und FPC-Klebstoffen geprüft werden. Tauchen Sie das TP nicht in ein nicht validiertes Lösungsmittel ein. Rückstände, die im Rahmen des genehmigten Verfahrens nicht entfernt werden können, sind ein Grund, das Bauteil zur technischen Überprüfung zurückzuhalten.
Überprüfen Sie das Touchpanel vor der Freigabe
Bewerten Sie das überarbeitete Panel anhand der ursprünglichen Produktanforderungen und der dokumentierten Ausgangsbasis. Bei der Entscheidung über die Freigabe müssen sowohl die elektrische Leistung und die Touch-Funktionalität als auch das Erscheinungsbild berücksichtigt werden.
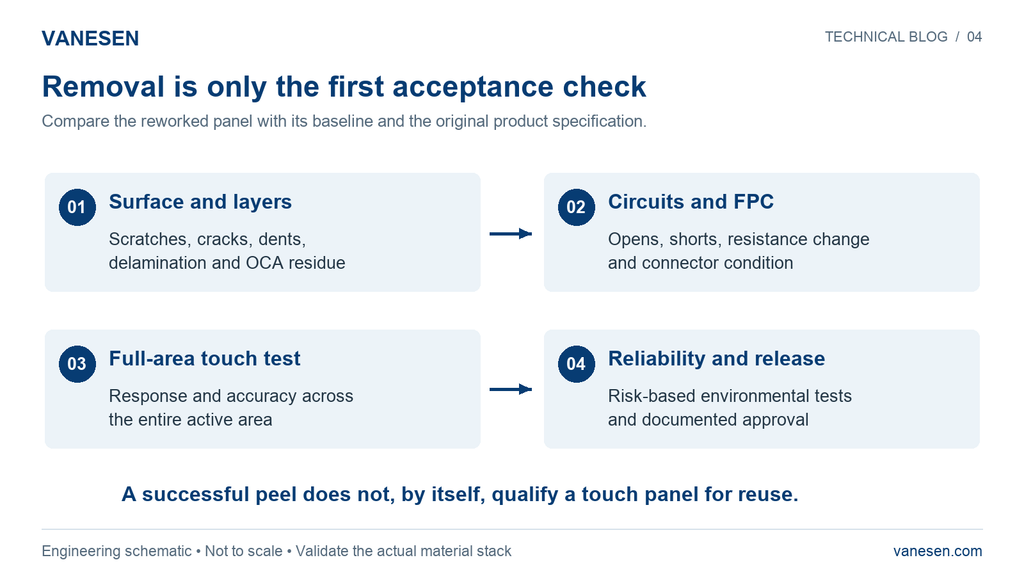
Abbildung 4. Die Wiederverwendung hängt von der Prüfung und der Funktionsüberprüfung ab, gefolgt von der erforderlichen Zuverlässigkeitsprüfung und -freigabe.
Auf Kratzer, Risse, Dellen, Delaminationen und unzulässige Rückstände prüfen. Auf Unterbrechungen oder Kurzschlüsse sowie auf Widerstandsänderungen außerhalb der Produktspezifikation prüfen. Die Berührungsreaktion und Genauigkeit über den gesamten aktiven Bereich überprüfen und die FPC auf Lockerungen, Brüche oder Anzeichen einer übermäßigen Belastung untersuchen.
Die Technik- und Qualitätsabteilung sollte anhand des Nacharbeitsrisikos und der Kundenanforderungen festlegen, welche Umwelt- oder Lebensdauertests erforderlich sind, und anschließend anhand der dokumentierten Ergebnisse die Freigabe erteilen. Die Erststückprüfung, die Prozessüberwachung und die Prüfung nach der Nacharbeit bleiben auch dann erforderlich, wenn sich die Methode bereits bei einem früheren Projekt bewährt hat.
Erforderliche Informationen vor Beginn einer Projektphase
- Außenfläche des TP, Gesamtdicke, Sensoraufbau (z. B. G+F oder G+FF), Lage des FPC sowie zulässige Biegung oder Dehnung.
- OCA-Hersteller, Güteklasse, Dicke, Alter der Verklebung, gegebenenfalls Aushärtungs- oder Alterungszustand sowie Anweisungen des Lieferanten zur Nachbearbeitung.
- Angaben zur Dicke der PET-Folie, zur Oberflächenbehandlung und zur Beschichtung.
- Ob das TP erneut verklebt wird, sowie die Anforderungen des Kunden hinsichtlich Prüfung und Abnahme.
Änderungen an der TP-Struktur, der ITO-Oberflächenbehandlung, der OCA-Qualität oder -Dicke, dem PET-Material oder den Abziehbedingungen erfordern eine erneute Validierung. Ein genehmigter Prozess darf ohne technische und qualitätstechnische Freigabe nicht auf eine nicht geprüfte Kombination ausgeweitet werden.
Besprechen Sie Ihren Display-Stack mit VANESEN
Teilen Sie VANESEN Ihre Schichtstruktur, Materialangaben und Nachbearbeitungsziele mit, um die für Ihre Baugruppe erforderliche technische Überprüfung zu besprechen. Weitere Informationen finden Sie in den Artikeln „Was ist optisches Kleben?“ und „Display-Integration für industrielle HMIs“ in unserem technischen Blog.
Was ist optisches Bonding? | Display-Integration für industrielle HMI | Besprechen Sie Ihr Projekt
Ein Kommentar