Guía práctica sobre la separación controlada, los límites de los materiales y la verificación
Por VANESEN | Blog técnico | Unión óptica
La retirada de una película funcional de PET de un panel táctil adherido con OCA requiere controlar la interfaz de separación, el soporte del panel y la fuerza de desprendimiento. El objetivo es retirar la película de PET y el adhesivo ópticamente transparente (OCA) a la vez, conservando el panel táctil (TP), incluyendo su sensor de película y su circuito impreso flexible (FPC). Una separación limpia por sí sola no es suficiente: el panel debe superar la inspección y las pruebas de funcionamiento antes de su reutilización.
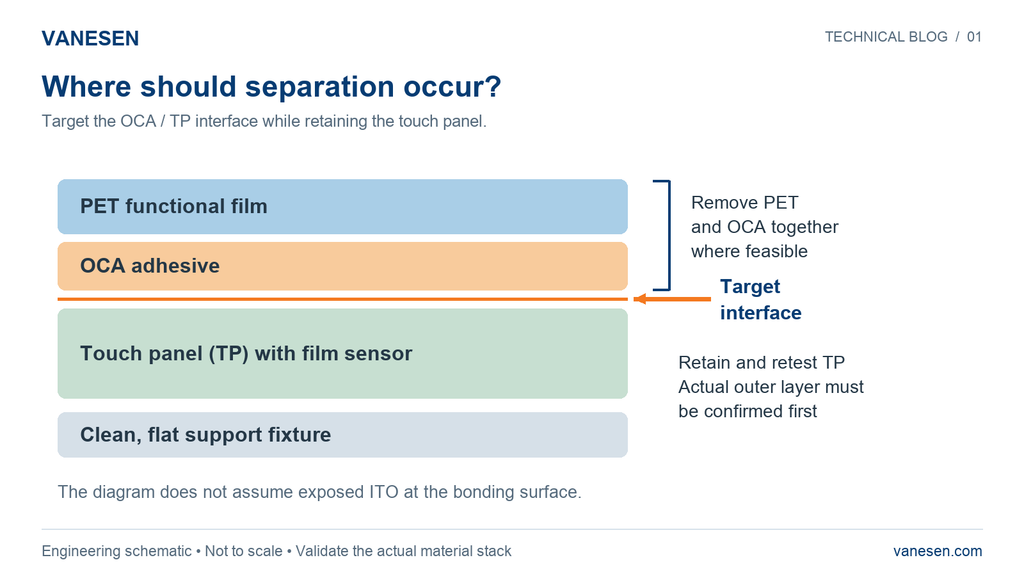
Figura 1. La separación prevista se produce en la interfaz entre el OCA y el TP. Antes de realizar las pruebas, es necesario identificar la superficie real del TP y la estructura interna del sensor.
Por qué es importante la combinación de materiales
El OCA puede adherirse al cristal protector, al PET con una capa conductora de óxido de indio y estaño (ITO), a un recubrimiento duro o a otra superficie. La interfaz expuesta no puede deducirse a partir del nombre “panel táctil”. El estiramiento local, la flexión del panel o la separación de capas pueden afectar a las pistas conductoras, a las películas sensoriales y a la conexión del FPC. La rotura del adhesivo también puede dejar residuos en la superficie a la que se adhiere.
Lo que ha comprobado VANESEN
En trabajos de producción repetidos con estructuras de materiales validados, VANESEN ha comprobado que la separación controlada resulta eficaz sin afectar al funcionamiento normal de la pantalla táctil ni dañar la película conductora de ITO de la superficie, siempre que se respeten los requisitos operativos establecidos. Esta experiencia se aplica a dichas estructuras y condiciones verificadas. No establece un proceso universal para todas las combinaciones de pantallas táctiles, OCA o PET.
En el caso de una nueva combinación de materiales, considera el proceso como una prueba de ingeniería. Utiliza primero piezas de desecho o muestras específicas. No se puede garantizar de antemano que no se produzcan daños ni residuos.
Cómo abordar la separación controlada
Empieza por registrar el estado del panel y establecer un valor de referencia. A continuación, utiliza un dispositivo de sujeción que sostenga el panel en toda su superficie y permita observar y medir el comportamiento de desprendimiento.
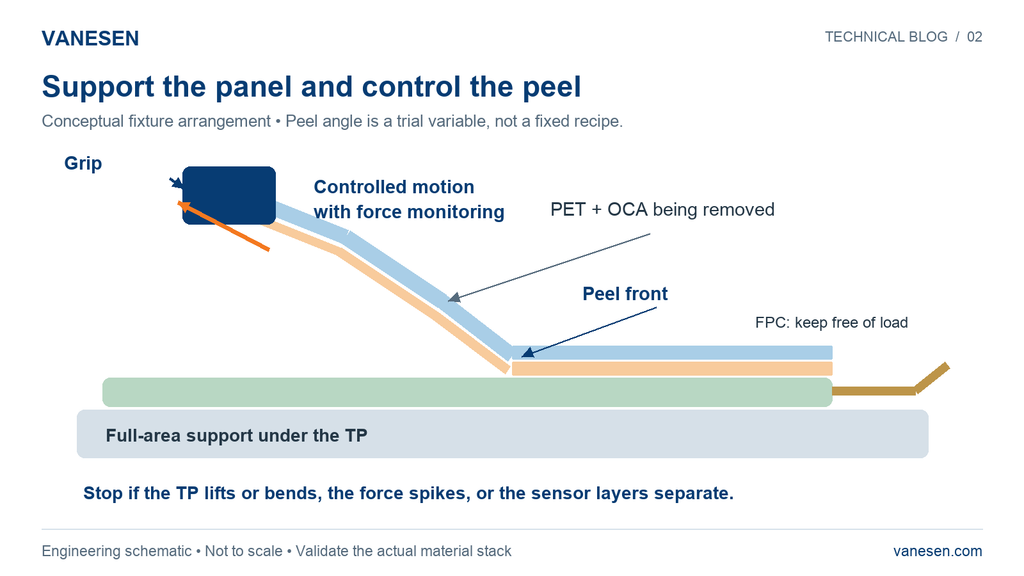
Figura 2. El apoyo en toda la superficie y el control del movimiento ayudan a controlar el ensayo. La dirección de desprendimiento representada es meramente ilustrativa y no corresponde a un ángulo prescrito.
1. Registra el valor de referencia. Toma una fotografía del conjunto y anota su lote, la fecha de unión, el grado de OCA y su espesor. Comprueba el aspecto, la respuesta táctil, la resistencia del canal accesible y el estado del FPC antes de proceder a la reparación.
2. Apoya a todo el equipo. Utiliza un soporte limpio y plano. Evita los tramos sin apoyo y las marcas locales de los orificios de vacío que puedan deformar o estirar un sensor de película. Comprueba el estado del soporte antes de evaluar el proceso de despegado.
3. Empieza por las zonas menos delicadas. En un borde alejado del FPC y de las pistas críticas, utiliza una herramienta no metálica para levantar ligeramente el conjunto. Comprueba si el PET y la OCA se pueden separar juntos de la TP.
4. Controlar y medir la peladura. Sujeta el PET y utiliza un dispositivo de sujeción con control de fuerza para tirar a una velocidad controlada. Mantén el frente de desprendimiento lo más recto posible y registra la relación entre la fuerza y el desplazamiento. Controla las partículas y la carga electrostática durante la separación.
5. Detente ante el primer signo de anomalía. Detén el proceso si el papel higiénico se levanta o se dobla de forma visible, las capas del sensor se separan, la fuerza de desprendimiento aumenta repentinamente, el adhesivo se rompe, el FPC soporta carga o aparecen anomalías en la capa conductora. Investiga el problema antes de continuar.
6. Vuelve a realizar la prueba antes de plantearte su reutilización. Inspecciona el panel retenido, los restos de adhesivo, los trazos y el FPC. Realiza pruebas táctiles en toda la superficie, así como las comprobaciones eléctricas y de fiabilidad requeridas para el proyecto.
Define un periodo de prueba en lugar de una receta fija
Las siguientes condiciones son puntos de partida orientativos extraídos del plan de ingeniería. Compara los resultados con los materiales reales; no des por sentado que un desprendimiento más lento o un ángulo concreto siempre provocarán menos daños. Determina la fuerza admisible a partir de la estructura del panel y de los resultados de los ensayos. No se justifica establecer un límite universal en N o N/cm sin disponer de esos datos.
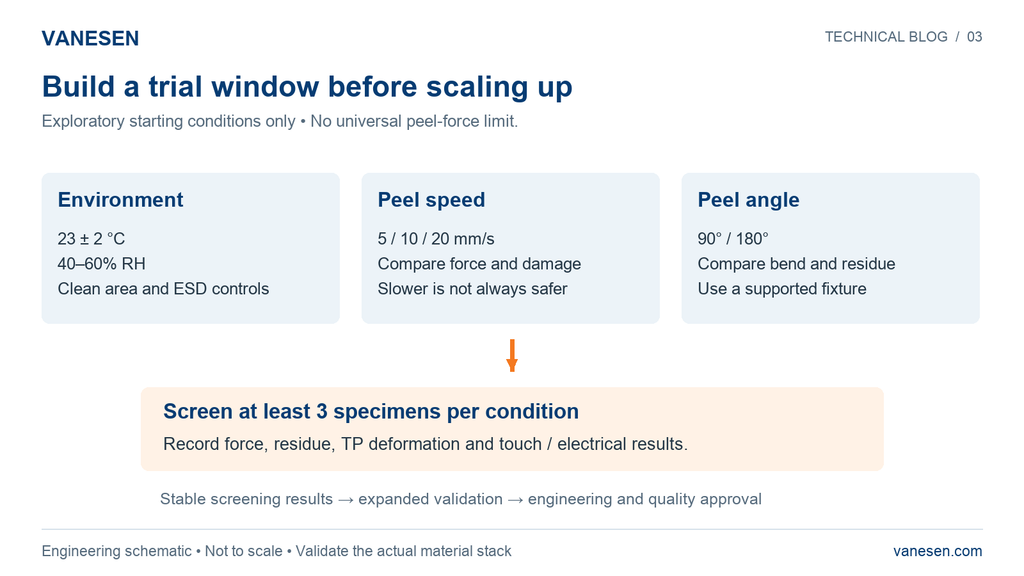
Figura 3. Se trata de puntos de partida para el cribado de muestras, no de configuraciones de producción validadas ni de un plan de cualificación estadística.
Las condiciones iniciales de ensayo son 23 ± 2 °C y 40–60% de humedad relativa, con velocidades de desprendimiento de 5, 10 y 20 mm/s y ángulos de 90° y 180°. Mantén unas condiciones de trabajo limpias, controles ESD y un soporte para el panel que cubra toda la superficie.
Qué hay que registrar en cada ensayo
Registre la fuerza media, la fuerza máxima, la variación de la fuerza, el área o la proporción de OCA residual, la deformación del TP, los fallos de contacto y el rendimiento de la reelaboración. Utilice definiciones y métodos de inspección coherentes para poder comparar las condiciones. Un mínimo de tres muestras por condición solo sirve para una selección inicial. Amplíe la validación una vez se obtengan resultados estables; este número de muestras no demuestra la fiabilidad en la producción.
El calentamiento y la congelación requieren una validación independiente
Empieza con ensayos a temperatura ambiente. Si la separación es inestable, obtén los datos de los materiales OCA y TP antes de evaluar un calentamiento moderado. Comprueba su efecto sobre la fuerza de desprendimiento, los residuos y el rendimiento eléctrico. No utilices el intervalo de 60-80 °C como rango de proceso por defecto.
La congelación no es el método inicial recomendado en este plan. Las bajas temperaturas alteran el comportamiento del adhesivo, y la respuesta depende de la formulación del material y de la estructura del conjunto. Una temperatura inadecuada, un tiempo de exposición incorrecto o un desprendimiento incorrecto pueden afectar al sensor, a la película conductora o al FPC. Comprueba la compatibilidad y el funcionamiento antes de aplicar un proceso en frío a las piezas de producción.
Certificar los productos químicos para la eliminación de adhesivos
Cualquier disolvente utilizado para eliminar los residuos de adhesivo debe someterse a pruebas de compatibilidad independientes con el PET, el ITO, los recubrimientos duros, las tintas y los adhesivos para FPC. No sumerjas la pantalla táctil en un disolvente no validado. Los residuos que no puedan eliminarse mediante el proceso aprobado constituyen un motivo para retener la pieza hasta que se realice una revisión técnica.
Comprueba el panel táctil antes de la puesta en marcha
Evalúa el panel rediseñado comparándolo con los requisitos originales del producto y su referencia registrada. La decisión sobre su lanzamiento debe tener en cuenta el rendimiento eléctrico y táctil, así como el aspecto.
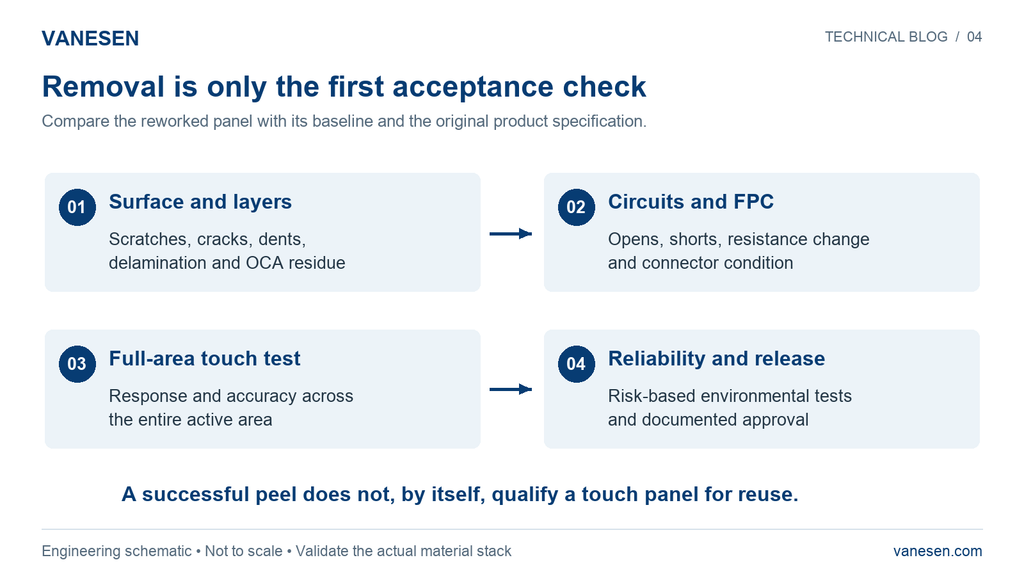
Figura 4. La reutilización depende de la inspección y la verificación funcional, a las que siguen la revisión de fiabilidad y la aprobación correspondientes.
Comprueba si hay arañazos, grietas, abolladuras, delaminación y residuos inaceptables. Comprueba si hay circuitos abiertos o cortocircuitos, así como cambios en la resistencia que se salgan de las especificaciones del producto. Verifica la respuesta táctil y la precisión en toda el área activa, e inspecciona el FPC para detectar holguras, fracturas o signos de carga anómala.
El departamento de ingeniería y el de calidad deben determinar las pruebas medioambientales o de vida útil necesarias en función del riesgo de reacondicionamiento y de los requisitos del cliente, y posteriormente aprobar la puesta en circulación basándose en los resultados documentados. La validación de la primera pieza, la supervisión del proceso y la inspección posterior al reacondicionamiento siguen siendo necesarias, incluso cuando el método haya funcionado en un proyecto anterior.
Información necesaria antes de la fase de prueba de un proyecto
- Superficie exterior del TP, espesor total, estructura del sensor (por ejemplo, G+F o G+FF), ubicación del FPC y flexión o deformación admisibles.
- Fabricante del OCA, grado, espesor, tiempo de adhesión, condiciones de curado o envejecimiento (cuando proceda) e instrucciones del proveedor para la reparación.
- Detalles sobre el grosor de la lámina de PET, el tratamiento superficial y el recubrimiento.
- Si se volverá a sellar el TP, además de los requisitos de inspección y aceptación del cliente.
Cualquier cambio en la estructura del TP, el tratamiento superficial del ITO, el tipo o el espesor del OCA, el material PET o las condiciones de desprendimiento requiere una nueva validación. No se debe ampliar un proceso aprobado a una combinación no verificada sin la aprobación de los departamentos de ingeniería y calidad.
Comenta tu solución de visualización con VANESEN
Comparte con VANESEN la estructura de tus capas, los detalles de los materiales y el objetivo de la reelaboración para analizar la revisión técnica necesaria para tu ensamblaje. Si necesitas orientación al respecto, lee los artículos «¿Qué es la unión óptica?» y «Integración de pantallas para interfaces hombre-máquina industriales» en nuestro blog técnico.
¿Qué es la unión óptica? | Integración de pantallas para interfaces hombre-máquina (HMI) industriales | Comenta tu proyecto
Un comentario