Un alloggiamento metallico per il display può sembrare perfettamente adatto alla macchina, ma causare comunque problemi durante il montaggio. Dopo lo sgancio, la superficie di montaggio potrebbe spostarsi. Una cornice sottile potrebbe non aderire più in modo uniforme alla superficie di accoppiamento. Nei progetti relativi a display e interfacce uomo-macchina (HMI), tali variazioni possono influire sull’adattamento, sulla tenuta delle interfacce e sull’uniformità dell’assemblaggio.
Ecco perché la lavorazione CNC degli alloggiamenti per display richiede ben più di un percorso utensile finale preciso. Anche la sequenza che precede la finitura è importante. L’ultimo video di VANESEN mostra la sgrossatura di un pannello posteriore in metallo e illustra un processo che distingue tra asportazione di materiale in massa, intervallo di stabilizzazione e finitura di precisione.
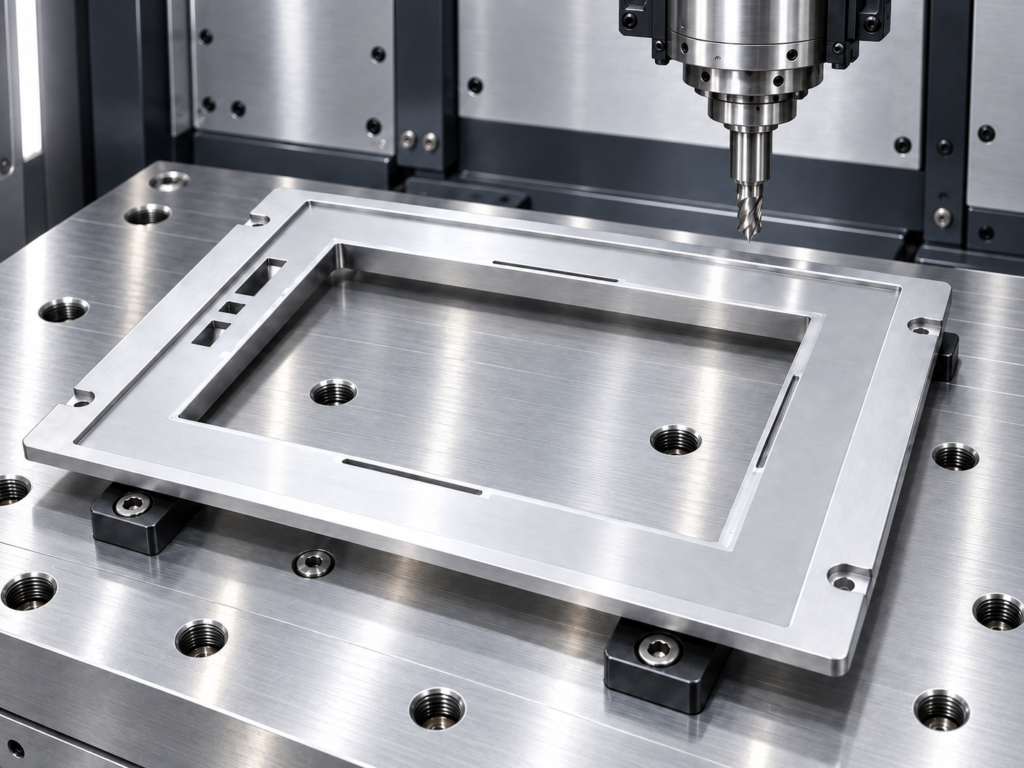
Perché un alloggiamento metallico lavorato a macchina può deformarsi?
Il materiale metallico grezzo può presentare tensioni residue prima dell'inizio della lavorazione. La rimozione di materiale modifica l'equilibrio di tali tensioni. La lavorazione può inoltre generare tensioni in prossimità della superficie appena tagliata. Una sezione sottile può comportarsi in modo diverso rispetto al pezzo grezzo originale, più rigido.
La ricerca dei Sandia National Laboratories collega la distorsione nelle leghe di alluminio sottoposte a incrudimento termico alle tensioni residue derivanti dal precedente trattamento termico. Da un altro punto di vista, un studio sperimentale sull'alluminio fresato mette in relazione le sollecitazioni indotte dalla lavorazione con la conseguente deformazione. Questi risultati spiegano perché, oltre alla precisione della macchina, anche le condizioni del materiale e la strategia di taglio meritino attenzione.
Perché lasciare 0,5–1 mm invece di tagliare a misura?
Nel processo descritto nel video, VANESEN esce 0,5–1 mm di margine di lavorazione su ciascun lato dopo la sgrossatura. Si tratta di materiale deliberatamente lasciato da parte per un’operazione successiva; non corrisponde alla tolleranza dimensionale finale.
La sgrossatura rimuove la maggior parte del materiale in eccesso e definisce la geometria di base. La finitura si occupa poi del materiale residuo e dei requisiti di disegno. Lasciare un margine consente di avere spazio per ulteriori lavorazioni dopo la fase intermedia.
Il margine di asportazione corretto dipende dal materiale, dalla geometria, dallo spessore della parete, dagli utensili e dal movimento previsto. Un margine troppo ridotto potrebbe lasciare materiale insufficiente per correggere una superficie; un margine eccessivo può rendere l’operazione di finitura inutilmente impegnativa. I valori indicati nel video devono quindi essere considerati come un esempio specifico di processo.
Cosa significa in realtà l'intervallo di 72 ore?
La narrazione descrive un Periodo di stabilizzazione naturale di 72 ore tra la sgrossatura e la finitura. Lo scopo dichiarato è quello di consentire lo sviluppo dei movimenti dovuti alle sollecitazioni prima che vengano ricavate le dimensioni finali.
Tuttavia, il tempo trascorso da solo non dimostra che un componente sia stabile o privo di tensioni. Una permanenza a temperatura ambiente non equivale automaticamente a un trattamento di distensione qualificato. L’approccio appropriato dipende dalla lega, dalle condizioni del materiale e dalla geometria, e deve essere supportato da controlli dimensionali. Questo video mostra la lavorazione di sgrossatura; non documenta il periodo di permanenza né i risultati dell’ispezione finale.
Per il telaio frontale di un display, controllare le interfacce rilevanti
Un telaio fa parte di un gruppo. L'ispezione dovrebbe concentrarsi sugli elementi che fissano il display, sostengono la finestra di visualizzazione e collegano l'alloggiamento ai componenti circostanti. Un'attenta analisi dei disegni tecnici consente di identificare:
- Superfici di montaggio: la planarità specificata e le condizioni di supporto per la misurazione.
- Visualizzazione di aperture e rientranze: dimensioni, posizione e distanza rispetto al display o al gruppo touch.
- Posizioni dei dispositivi di fissaggio: schemi di foratura, filettature e allineamento rispetto alle parti di accoppiamento.
- Interfacce di tenuta e incollaggio: requisiti geometrici e di superficie relativi al metodo di assemblaggio scelto.
I controlli effettuati solo mentre un componente è saldamente serrato potrebbero non rilevare la sua condizione una volta allentato. Definire le modalità di supporto del componente ai fini dell’ispezione, lasciare che la sua temperatura si stabilizzi e concordare quali caratteristiche debbano essere ricontrollate dopo la finitura superficiale.
Trasformare la sequenza di lavorazione in un piano di collaudo
Per un nuovo progetto edilizio, concordare prima della produzione la qualità e lo stato dei materiali, le caratteristiche critiche, il margine di tolleranza per la lavorazione di sgrossatura, i controlli intermedi e i criteri di ispezione finale. Se è previsto un controllo intermedio, registrare le condizioni riscontrate e confrontare le dimensioni pertinenti prima e dopo tale controllo. Ciò rende il processo valutabile, anziché basarsi esclusivamente sui tempi di attesa.
L'obiettivo è realizzare un alloggiamento che si adatti al gruppo finito, non semplicemente un componente che sembri pronto prima. Invia il tuo disegno, le indicazioni relative al montaggio e le specifiche di finitura a Il team di progetto di VANESEN, oppure dai un'occhiata alla nostra servizio di produzione di strutture metalliche per discutere l'ambito delle lavorazioni e delle ispezioni.