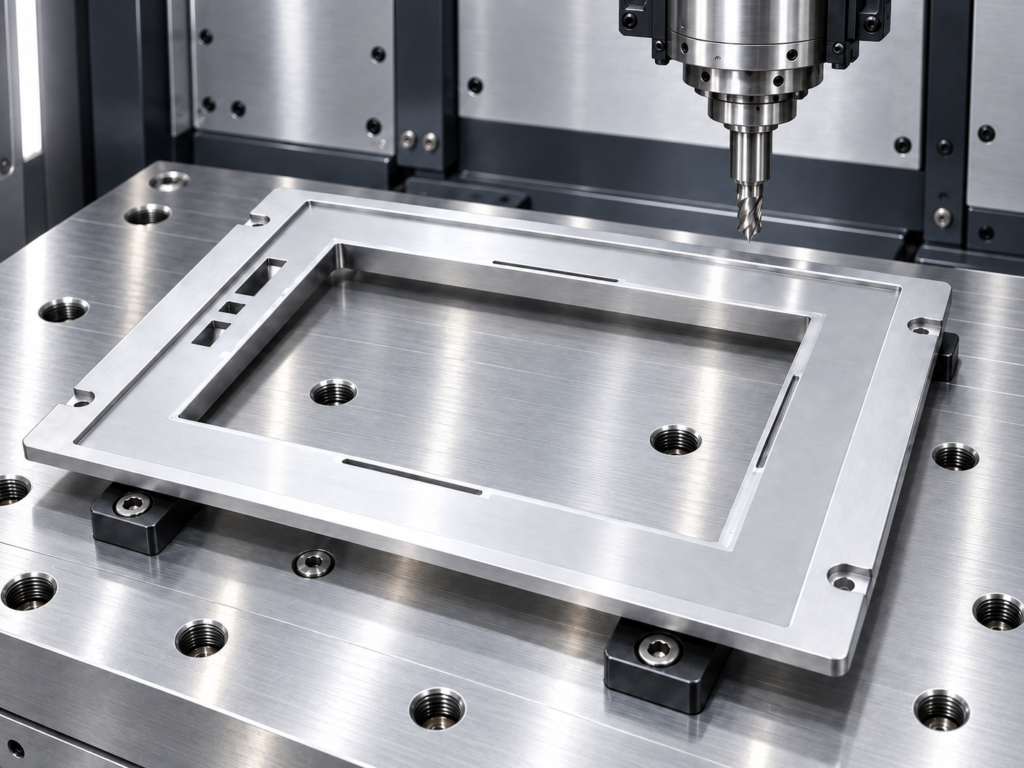
Ein Displaygehäuse aus Metall kann an der Maschine zwar passgenau aussehen, bei der Montage jedoch dennoch Probleme bereiten. Eine Befestigungsfläche kann sich nach dem Lösen der Klemmung verschieben. Ein dünner Rahmen liegt möglicherweise nicht mehr gleichmäßig an seiner Gegenfläche an. Bei Display- und HMI-Projekten können diese Veränderungen den Sitz, die Dichtheit der Schnittstellen und die Konsistenz der Montage beeinträchtigen.
Deshalb erfordert die CNC-Bearbeitung von Displaygehäusen mehr als nur einen präzisen Endwerkzeugweg. Auch die Abfolge der Arbeitsschritte vor der Endbearbeitung spielt eine wichtige Rolle. Das neueste Video von VANESEN zeigt die Grobbearbeitung einer Metallrückwand und erläutert einen Prozess, der den groben Materialabtrag, eine Stabilisierungsphase und die Präzisionsendbearbeitung voneinander trennt.
Warum kann sich ein gefrästes Metallgehäuse verformen?
Metallrohlinge können bereits vor Beginn der Zerspanung Restspannungen aufweisen. Durch das Abtragen von Material verändert sich das Spannungsgleichgewicht. Auch durch die Bearbeitung können Spannungen in der Nähe der frisch gefrästen Oberfläche entstehen. Ein dünner Querschnitt kann sich anders verhalten als der ursprüngliche, steifere Rohling.
Forschung der Sandia National Laboratories bringt die Verformung in aushärtenden Aluminiumlegierungen mit den Restspannungen aus einer vorangegangenen Wärmebehandlung in Verbindung. Unabhängig davon hat eine Experimentelle Untersuchung von gemahlenem Aluminium stellt einen Zusammenhang zwischen den durch die Bearbeitung verursachten Spannungen und den daraus resultierenden Verformungen her. Diese Erkenntnisse erklären, warum neben der Maschinengenauigkeit auch der Materialzustand und die Zerspanungsstrategie Beachtung verdienen.
Warum 0,5–1 mm Überstand lassen, anstatt auf Maß zu schneiden?
Bei dem im Video beschriebenen Vorgang verlässt VANESEN 0,5–1 mm Bearbeitungszugabe auf jeder Seite nach der Schruppbearbeitung. Hierbei handelt es sich um Material, das bewusst für einen späteren Arbeitsschritt zurückbehalten wird – es entspricht nicht der endgültigen Maßtoleranz.
Beim Schruppen wird der größte Teil des überschüssigen Materials abgetragen und die Grundgeometrie hergestellt. Beim Schlichten werden dann das verbleibende Material und die Anforderungen der Zeichnung bearbeitet. Durch das Einplanen einer Aufmaßreserve bleibt nach der Zwischenstufe Spielraum für die weitere Bearbeitung.
Die richtige Aufmaßhöhe hängt vom Werkstoff, der Geometrie, der Wandstärke, der Werkzeugauswahl und der zu erwartenden Bewegung ab. Ein zu geringes Aufmaß kann dazu führen, dass nicht genügend Material zur Korrektur der Oberfläche verbleibt; ein zu großes Aufmaß kann den Endbearbeitungsvorgang unnötig erschweren. Die im Video genannten Werte sollten daher als konkretes Prozessbeispiel betrachtet werden.
Was bedeutet das 72-Stunden-Intervall eigentlich?
Die Erzählung beschreibt eine 72-stündige natürliche Stabilisierungsphase zwischen der Grobbearbeitung und der Feinbearbeitung. Der erklärte Zweck besteht darin, spannungsbedingte Bewegungen entstehen zu lassen, bevor die Endmaße bearbeitet werden.
Die verstrichene Zeit allein ist jedoch kein Beweis dafür, dass ein Bauteil stabil oder spannungsfrei ist. Eine Haltezeit bei Raumtemperatur ist nicht automatisch gleichbedeutend mit einer qualifizierten Spannungsarmglühbehandlung. Die geeignete Vorgehensweise hängt von der Legierung, dem Materialzustand und der Geometrie ab und sollte durch Maßkontrollen untermauert werden. Dieses Video zeigt die Grobbearbeitung; es dokumentiert weder die Haltezeit noch die Ergebnisse der Endkontrolle.
Prüfen Sie bei einem Display-Frontrahmen die relevanten Schnittstellen.
Ein Rahmen ist Teil einer Baugruppe. Bei der Prüfung sollte der Schwerpunkt auf den Merkmalen liegen, die das Display fixieren, das Sichtfenster stützen und das Gehäuse mit den umgebenden Komponenten verbinden. Eine sinnvolle Prüfung der Zeichnungen ermittelt:
- Befestigungsflächen: die festgelegten Anforderungen an die Ebenheit und die Messbedingungen.
- Anzeigen von Öffnungen und Aussparungen: Abmessungen, Position und Abstand zur Anzeige oder zur Touch-Baugruppe.
- Befestigungspunkte: Bohrbild, Gewinde und Ausrichtung zu den Gegenstücken.
- Abdichtung und Verklebung von Schnittstellen: Geometrie- und Oberflächenanforderungen, die für die gewählte Montageart relevant sind.
Prüfungen, die ausschließlich bei fest eingespanntem Bauteil durchgeführt werden, können dessen Zustand im entspannten Zustand außer Acht lassen. Legen Sie fest, wie das Bauteil für die Prüfung gelagert wird, lassen Sie seine Temperatur sich stabilisieren und vereinbaren Sie, welche Merkmale nach der Oberflächenbearbeitung erneut geprüft werden müssen.
Die Bearbeitungsreihenfolge in einen Abnahmeplan umwandeln
Legen Sie bei einem neuen Bauprojekt vor Produktionsbeginn die Materialgüte und den Zustand, die kritischen Merkmale, die Toleranz für die Rohbearbeitung sowie die Kriterien für Zwischenkontrollen und die Endabnahme fest. Falls eine Zwischenkontrolle vorgesehen ist, halten Sie deren Ergebnisse fest und vergleichen Sie die relevanten Maße vor und nach der Kontrolle. Auf diese Weise lässt sich der Prozess beurteilen, anstatt sich allein auf die Wartezeit zu verlassen.
Das Ziel ist ein Gehäuse, das zur fertigen Baugruppe passt – und nicht einfach nur ein Bauteil, das schon früher fertig aussieht. Bitte senden Sie Ihre Zeichnung, die Anforderungen an die Befestigung und die Angaben zur Oberflächenbehandlung an Das Projektteam von VANESEN, oder entdecken Sie unser Dienstleistungen im Bereich der Metallkonstruktionsfertigung um den Umfang der Bearbeitung und Prüfung zu besprechen.