Una carcasa metálica para la pantalla puede parecer que encaja perfectamente en la máquina y, aun así, plantear problemas durante el montaje. Una superficie de montaje puede desplazarse tras desabrazarla. Es posible que un marco delgado ya no quede apoyado de forma uniforme contra su superficie de acoplamiento. En proyectos de pantallas e interfaces hombre-máquina (HMI), esos cambios pueden afectar al ajuste, a las interfaces de sellado y a la uniformidad del montaje.
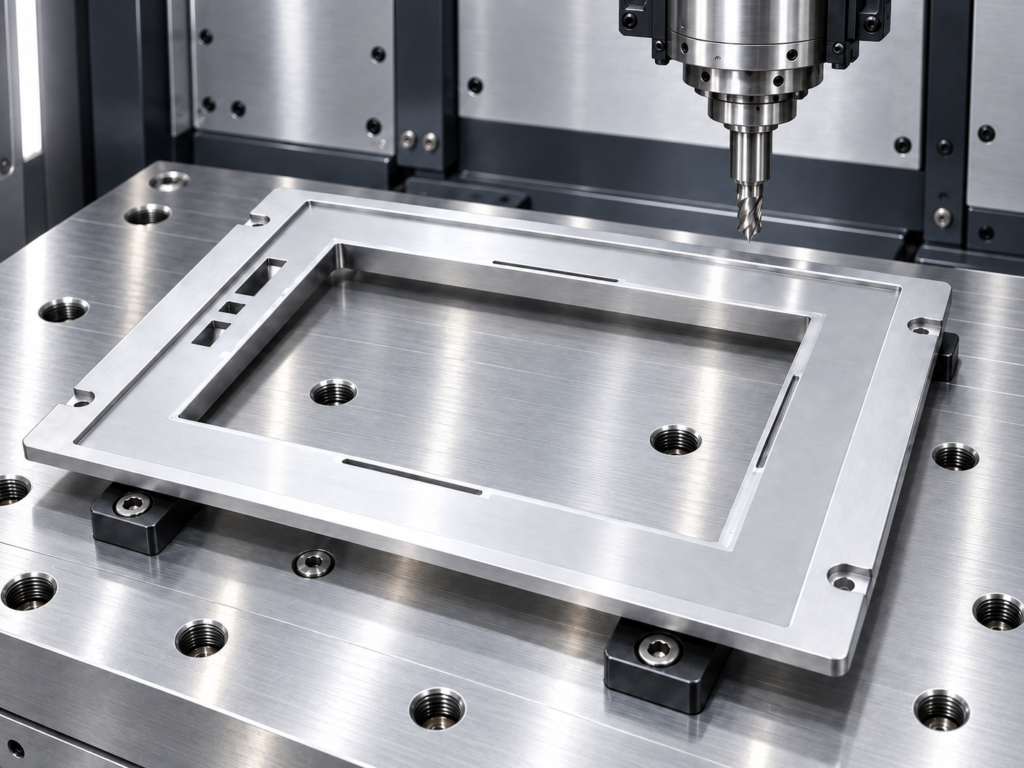
Por eso, el mecanizado CNC de las carcasas de las pantallas requiere algo más que una trayectoria de herramienta final precisa. La secuencia previa al acabado también es importante. El último vídeo de VANESEN muestra el mecanizado en bruto de un panel trasero metálico y explica un proceso que combina la eliminación de material en bloque, un intervalo de estabilización y el acabado de precisión.
¿Por qué puede deformarse una carcasa metálica mecanizada?
La pieza de metal puede presentar tensiones residuales antes de comenzar el corte. La eliminación de material altera el equilibrio de dichas tensiones. El mecanizado también puede generar tensiones cerca de la superficie recién cortada. Una sección delgada puede comportarse de forma diferente a la pieza en bruto original, que es más rígida.
Investigación de los Laboratorios Nacionales de Sandia relaciona la distorsión en las aleaciones de aluminio de endurecimiento por envejecimiento con las tensiones residuales derivadas de un tratamiento térmico previo. Por otra parte, un Estudio experimental sobre el aluminio molido relaciona las tensiones provocadas por el mecanizado con la deformación posterior. Estos resultados explican por qué es importante prestar atención al estado del material y a la estrategia de corte, además de a la precisión de la máquina.
¿Por qué dejar un margen de 0,5-1 mm en lugar de cortar a medida?
En el proceso que se describe en el vídeo, VANESEN sale 0,5–1 mm de margen de mecanizado a cada lado tras el desbaste. Se trata de material que se deja deliberadamente para una operación posterior; no corresponde a la tolerancia dimensional final.
El desbaste elimina la mayor parte del material sobrante y define la geometría básica. A continuación, el acabado se encarga del material restante y de cumplir los requisitos del plano. Dejar un margen permite que el proceso disponga de espacio para un mecanizado posterior tras la fase intermedia.
El margen adecuado depende del material, la geometría, el espesor de la pared, las herramientas y el movimiento previsto. Un margen demasiado pequeño puede dejar material insuficiente para corregir una superficie; por el contrario, un exceso de material restante puede hacer que la operación de acabado resulte innecesariamente exigente. Por lo tanto, los valores que aparecen en el vídeo deben considerarse como un ejemplo específico del proceso.
¿Qué significa realmente el intervalo de 72 horas?
La narración describe un Período de estabilización natural de 72 horas entre el mecanizado en bruto y el acabado. Su objetivo es permitir que se produzcan los movimientos debidos a las tensiones antes de mecanizar las dimensiones definitivas.
Sin embargo, el tiempo transcurrido por sí solo no demuestra que un componente sea estable o esté libre de tensiones. Un tiempo de mantenimiento a temperatura ambiente no equivale automáticamente a un tratamiento de alivio de tensiones homologado. El procedimiento adecuado depende de la aleación, el estado del material y la geometría, y debe ir acompañado de comprobaciones dimensionales. Este vídeo muestra el mecanizado en bruto; no documenta el periodo de mantenimiento ni los resultados de la inspección final.
En el caso del marco frontal de una pantalla, comprueba las interfaces que sean relevantes
Un bastidor forma parte de un conjunto. La inspección debe centrarse en los elementos que fijan la pantalla, sostienen la ventana de visualización y conectan la carcasa con los componentes circundantes. Una revisión útil de los planos permite identificar:
- Superficies de montaje: la planitud especificada y las condiciones del soporte de medición.
- Visualización de aberturas y huecos: dimensiones, posición y espacio libre respecto a la pantalla o el conjunto táctil.
- Ubicaciones de los elementos de fijación: la disposición de los orificios, las roscas y la alineación con las piezas de acoplamiento.
- Interfaces de sellado y unión: los requisitos geométricos y de superficie pertinentes para el método de montaje seleccionado.
Las comprobaciones que se realizan únicamente mientras la pieza está firmemente sujeta pueden pasar por alto su estado una vez suelta. Defina cómo se debe sujetar la pieza para su inspección, deje que su temperatura se estabilice y acuerde qué características deben volver a comprobarse tras el acabado superficial.
Convertir la secuencia de mecanizado en un plan de aceptación
En el caso de un nuevo proyecto de vivienda, hay que acordar, antes de iniciar la producción, la calidad y el estado de los materiales, las características fundamentales, el margen de tolerancia en el desbaste, los controles intermedios y los criterios de inspección final. Si se especifica una parada intermedia, hay que registrar su estado y comparar las dimensiones pertinentes antes y después de la misma. De este modo, el proceso se puede evaluar, en lugar de basarse únicamente en el tiempo de espera.
El objetivo es una carcasa que se adapte al conjunto final, no simplemente una pieza que parezca terminada antes. Envía tu plano, los requisitos de montaje y las especificaciones de acabado a El equipo del proyecto de VANESEN, o echa un vistazo a nuestra servicio de fabricación de estructuras metálicas para tratar el alcance del mecanizado y la inspección.